酒店预制菜真空包装机与食品净菜包装机选型指南 工厂用设备厂家解析
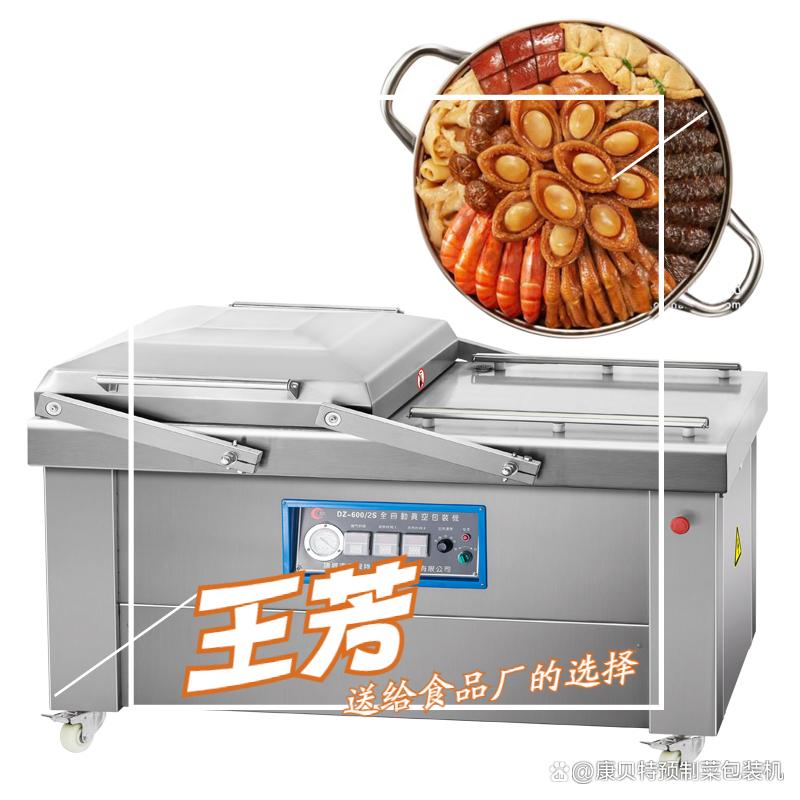
随着餐饮连锁化和预制菜行业的爆发式增长,酒店、中央厨房及食品加工厂对自动化包装设备的需求日益迫切。其中,真空包装机作为延长食品保质期、锁住原汁原味的关键设备,已成为预制菜和净菜生产线的标配。本文将围绕酒店预制菜真空包装机、工厂用真空预制菜机以及食品净菜包装机的选型要点与厂家选择展开详细解析。
一、为什么预制菜与净菜需要专用真空包装机?
预制菜(即烹、即热、即食)和净菜(切好、洗净的蔬菜)具有高水分、高油脂、易氧化褐变的特点。普通包装难以抑制微生物繁殖和酶促反应。专用真空包装机通过抽真空排除氧气,结合耐高温蒸煮袋,可实现:
- 延长冷藏保质期至7-15天,冷冻可达6-12个月;
- 防止汤汁渗漏,保持菜品形态完整;
- 便于后续巴氏杀菌或高温反压灭菌;
- 支持贴体包装、气调包装等升级需求。
因此,酒店后厨的半成品预制菜和食品厂的净菜加工线,均需匹配连续式或滚动式真空包装机。
二、酒店预制菜真空包装机的核心参数
酒店场景通常具有多品种、小批量、间歇式生产的特点,建议选择双室真空包装机或台式真空机:
- 封口长度:400-600mm,适配常见餐盒与袋子;
- 真空泵:20-40m³/h,确保快速达到-0.1MPa;
- 材质:304不锈钢机身,符合食品安全标准;
- 可选配充氮气功能,进一步保鲜。
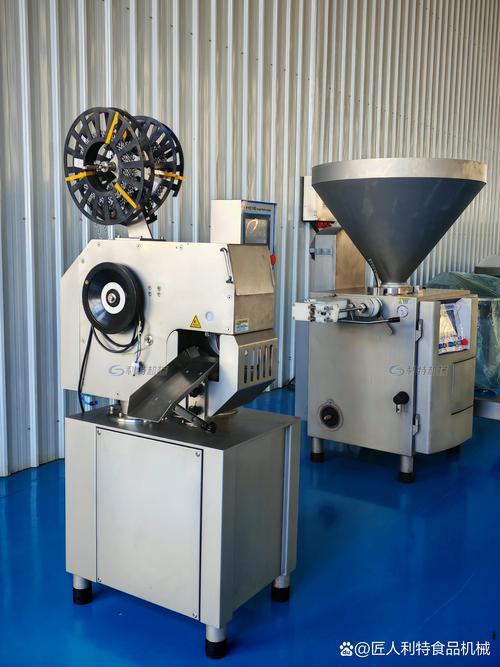
对于酒店中央厨房规模化生产预制菜,可选用滚动式真空包装机(连续式),每小时产能达300-600袋,显著提升效率。
三、工厂用真空预制菜机的选型要点
食品工厂生产预制菜与净菜时,设备需具备工业级连续作业能力:
- 产能匹配:根据日产量选择单室、双室、滚动式或给袋式全自动真空包装机。例如,日产5吨净菜推荐全自动给袋式真空机,速度可达60-80袋/分钟。
- 物料适应性:带汤汁的预制菜(如红烧肉、酸菜鱼)需选用倾斜式或带液体过滤装置的真空机;净菜(如土豆丝、西兰花)则适合无汤汁的普通真空包装。
- 自动化程度:全自动生产线包含自动上料、抽真空、热封、输出、检测等环节,可减少人工污染。
- 卫生设计:整机可水洗、无死角、防护等级IP65以上,便于CIP清洗。
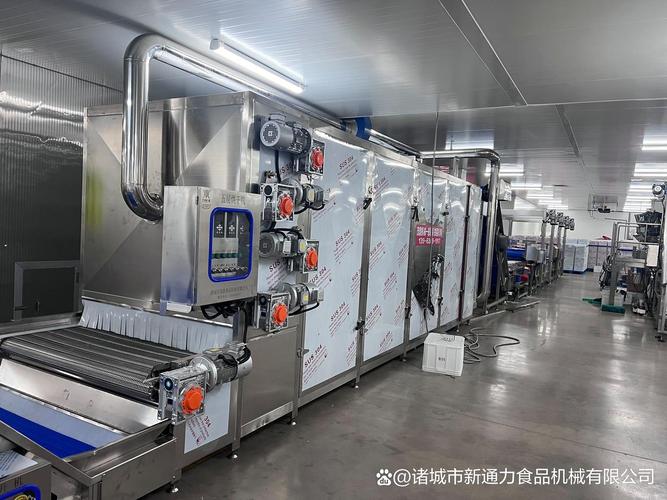
- 配套杀菌:真空包装后需搭配水浴杀菌锅或微波杀菌隧道,形成完整解决方案。
四、食品净菜包装机厂家的选择标准
面对市场上众多食品包装机厂家,建议从以下维度筛选:
- 资质与案例:查看是否具备ISO9001、CE认证,有无同类型净菜或预制菜客户案例(如盒马、叮咚买菜供应商)。
- 技术研发能力:是否自主研发真空泵、控制系统(PLC+触摸屏),能否根据物料定制模具与充氮系统。
- 售后服务:是否提供安装调试、操作培训、易损件长期供应,保修期至少一年,响应时间24小时内。
- 性价比与扩展性:不要仅关注价格。建议实地试机,考察设备对不同净菜(叶菜、根茎、菌菇)的包装效果。全自动给袋式真空包装机价格通常在10-40万元,滚动式真空机在5-20万元,双室真空机在1-3万元。
山东、浙江、广东是食品包装机的主要产业带。其中,山东的厂家以性价比和售后服务网络见长;浙江厂家偏重智能化控制;广东厂家则擅长耐腐蚀设计与出口标准。例如,山东康贝特、诸城金皓、浙江鼎业、广州冠盈等品牌在预制菜领域应用广泛。选择时,可要求厂家提供“真空预制菜包装整线方案”,而非单机报价。
五、应用场景案例与效益分析
酒店场景:某高端酒店中央厨房引进双室真空包装机,将自制佛跳墙、花胶鸡分装后速冻。保质期从2天延长至30天,食材损耗降低15%,出餐效率提升40%。
工厂净菜工厂:日加工净菜3吨,原有半自动设备用人12人,改用全自动给袋式真空包装机后,用人降至5人,包装速度提升至55袋/分钟,且残氧率低于1%。仅人力成本一年可节省约30万元。
营销中的参数坑:多数厂家标示极限真空度-0.1MPa,但实际持续工作后仅达-0.08MPa。需关注“抽气速率”与“热封压力重复精度”,而非单一只看数字。鼓励以物料《试机报告》作为最终依据。
六、与建议
酒店小型生产优先选用双室或台式真空包装机,重视柔性与移动方便;中央厨房与食品工厂则应采用滚动式或全自动给袋式真空预制菜机,匹配后端杀菌与冷链。决定投资时,建议选择具有食品级认证、可试机、服务网点覆盖佳的厂家。真空包装技术与气调保鲜、智能称重、金属检测机集成联动,将构成智慧净菜工厂的核心单元。提前部署适应性强的真空包装设备,就是为预制菜品牌的品质与规模化竞争打造长远护城河。
如若转载,请注明出处:http://www.fengsqkfs.com/product/43.html
更新时间:2026-10-13 21:02:22